
Основы электронного мастерства: базовые знания о пайке
I. Материалы и инструменты для пайки оловом
Материалы и инструменты для пайки, как показано на рис. 14-1, включают паяльную проволоку, канифоль, пинцет, пистолет для удаления припоя, проволоку для удаления припоя, боковые плоскогубцы, тепловую пушку и печатную плату.
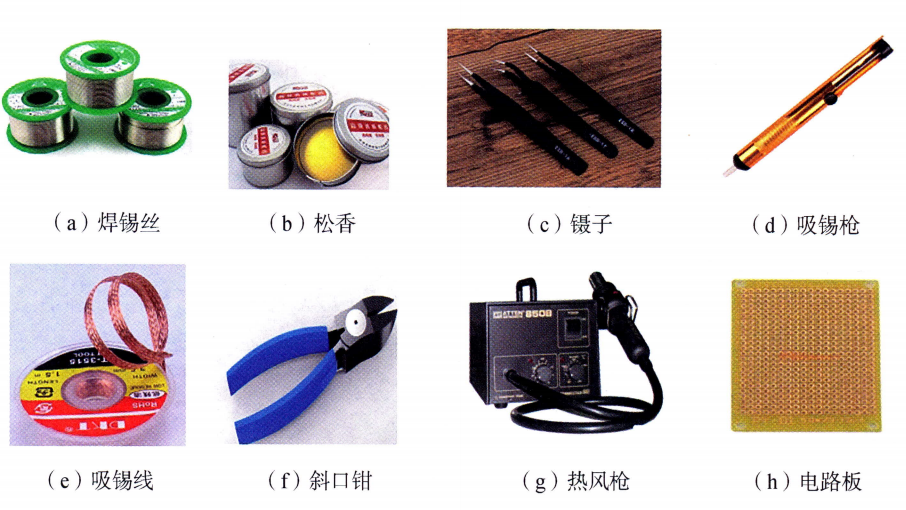
Рис. 14-1 Материалы и инструменты для пайки оловом
(1) Припой
После сплавления свинца и олова (то есть приёмки) температура плавления припойной проволоки (63% олова и 37% свинца) составляет 183 °C, подходит для пайки большинства электронных компонентов, проводов, электроприборов и т. д., а паяные соединения после пайки получаются блестящими и плотными, что значительно снижает процент брака. Она обладает рядом преимуществ, которых нет у свинца и олова: низкая температура плавления — температура плавления свинцово-оловянных сплавов различного состава ниже, чем у свинца и олова, что облегчает пайку; высокая механическая прочность и устойчивость к окислению; низкое поверхностное натяжение, что улучшает текучесть расплава и способствует формированию надёжных соединений при пайке.
(2) Паяльник
Электропаяльники можно разделить на электропаяльники с внешним нагревом, электропаяльники с внутренним нагревом и т. д.
Поскольку наконечник паяльника установлен внутри его корпуса, такой паяльник называется паяльником с внешним нагревом. Паяльники с внешним нагревом отличаются низкой эффективностью нагрева и медленной скоростью нагрева; как правило, перед пайкой требуется 3–5 минут для предварительного нагрева. Они имеют большие габариты, что затрудняет пайку мелких деталей. Обычно паяльники с внешним нагревом имеют мощность 25 Вт, 45 Вт, 75 Вт, 100 Вт и т. д. Чем выше мощность, тем выше температура наконечника.
Поскольку нагревательный элемент паяльника установлен внутри паяльной головки, такой паяльник называется паяльником с внутренним нагревом. Электропаяльники с внутренним нагревом быстро нагреваются, обладают высокой эффективностью нагрева, а также отличаются небольшими габаритами и низкой ценой. Благодаря высокой тепловой эффективности электропаяльник с внутренним нагревом мощностью 20 Вт по своим характеристикам соответствует электропаяльнику с внешним нагревом мощностью около 40 Вт. На рынке обычно встречаются паяльники с внутренним нагревом мощностью 20 Вт, 25 Вт, 35 Вт, 50 Вт и т. д., причём наиболее распространёнными являются модели мощностью 35 Вт и 50 Вт.
II. Использование и эксплуатация паяльника
(1) Подготовка к сварке
Подготовка к сварке обычно состоит из трёх этапов: “очистка”, “покрытие” и “измерение”:
- 1. “Скрести”:Речь идет о тщательной очистке места пайки перед началом работы. Обычно для этого используют нож и мелкую наждачную бумагу, с помощью которых очищают выводы интегральной схемы и печатную плату, при этом выводы должны оставаться чистыми. В случае самодельных печатных плат сначала следует отполировать поверхность медной фольги мелкой наждачной бумагой, удалить загрязнения с печатной платы, а затем нанести раствор канифоли в спирте и флюс, после чего плату можно использовать. Что касается выводов, покрытых сплавом золота и серебра, не следует соскабливать покрытие; поверхностные загрязнения можно удалить с помощью ластика.
- 2. “Покрытие”:Суть заключается в нанесении олова на очищенные участки компонентов. Конкретно это делается следующим образом: на очищенные паяльные участки компонентов наносится раствор канифоли в спирте, после чего на них прижимается оловянный наконечник паяльника, чтобы равномерно нанести очень тонкий слой олова. Если провод состоит из нескольких жил, после зачистки их следует сначала скрутить вместе, а затем покрыть оловом.
- 3. “Измерение”:Именно после “покрытия” с помощью мультиметра необходимо проверить, являются ли все оловянные детали надежными; если качество не соответствует требованиям или имеются поврежденные детали, их следует заменить на детали тех же характеристик.
(2) Процесс сварки (пятиэтапный метод)
(3) Уход за наконечником паяльника после сварки
(2) Установите температуру наконечника паяльника на уровне примерно 250 °C.
(3) Равномерно нанесите олово на поверхность жала паяльника так, чтобы оно не стекало.
(4) Установите температуру на минимальное значение или выключите паяльник и положите его обратно на подставку.
III. Оценка качества сварки
- (1) Соединения в местах пайки должны быть надёжными (количество припоя должно быть умеренным).
- (2) Необходима достаточная механическая прочность (устройство следует вставлять в контактную площадку вертикально, а затем припаивать).
- (3) Внешний вид должен быть аккуратным и опрятным (компоненты должны быть размещены ровно, после пайки их необходимо протереть спиртом или растворителем для печатных плат).
[Изображение, на котором показано сравнение качественного паяного соединения и некачественных паяных соединений, таких как холодные соединения и паяные мостики]
- (1) Внешний вид должен быть равномерным и симметричным, с приварённым проводом в центре.
- (2) Поверхность гладкая и блестящая.
- (3) В месте сварки отсутствуют трещины, включения и сотовые поры.
- (4) При сварке следует избегать образования “мостов”, которые могут привести к короткому замыканию.
- (5) Не повреждайте изоляцию проводов или электронных компонентов.
IV. Рекомендации
(1) Проверка и запуск:Перед использованием следует тщательно проверить штекер и шнур питания на наличие повреждений, а также убедиться, что наконечник паяльника не ослаблен. Перед первым использованием нового жала паяльника его следует отполировать мелкой наждачной бумагой до блеска, нагреть под напряжением, обмакнуть в канифоль, а затем прикоснуться лезвием к паяльной проволоке, чтобы на жале равномерно образовался слой олова. Это облегчает пайку и предотвращает окисление поверхности наконечника. Если старый наконечник сильно окислился и почернел, необходимо с помощью мелкой наждачной бумаги удалить поверхностный окисный слой, чтобы обнажить металлический блеск, а затем заново покрыть его оловом, после чего его можно использовать.
(2) Оценка качества:При пайке необходимо обеспечить прочность соединения и хороший контакт каждого паяного места. Паяные точки должны быть блестящими, гладкими и без заусенцев, а количество припоя — умеренным. Припой и паяемые детали должны прочно сплавиться; недопай и ложный паяный шов недопустимы.Неплотное спаяниеЭто означает, что в месте пайки припаяно лишь небольшое количество олова, что приводит к плохому контакту и периодическому обрыву связи.Неполное спаяниеЭто означает, что с виду кажется, будто пайка прошла, но на самом деле это не так; иногда достаточно просто потянуть рукой, чтобы вытащить вывод из паяного соединения.
(3) Безопасная эксплуатация:При использовании паяльника нельзя сильно ударять им. Следует предотвращать его падение. Нельзя резко махать им, чтобы не обжечь других людей.
(4) Очистка и техническое обслуживание:Если во время пайки температура слишком высокая и на жалупайке скопилось много припоя, необходимо очистить жалупайку влажной губкой, а затем продолжить пайку, чтобы избежать затруднений при пайке.
(5) Правильное размещение:Во время сварки паяльник нельзя оставлять где попало. Когда он не используется, его следует положить на подставку для паяльника. Обратите внимание: шнур питания не должен касаться жала паяльника, чтобы не повредить изоляцию и не допустить несчастного случая.
(6) Завершающие работы:По окончании работы следует своевременно отключить питание, дождаться охлаждения, а затем убрать паяльник в ящик для инструментов.